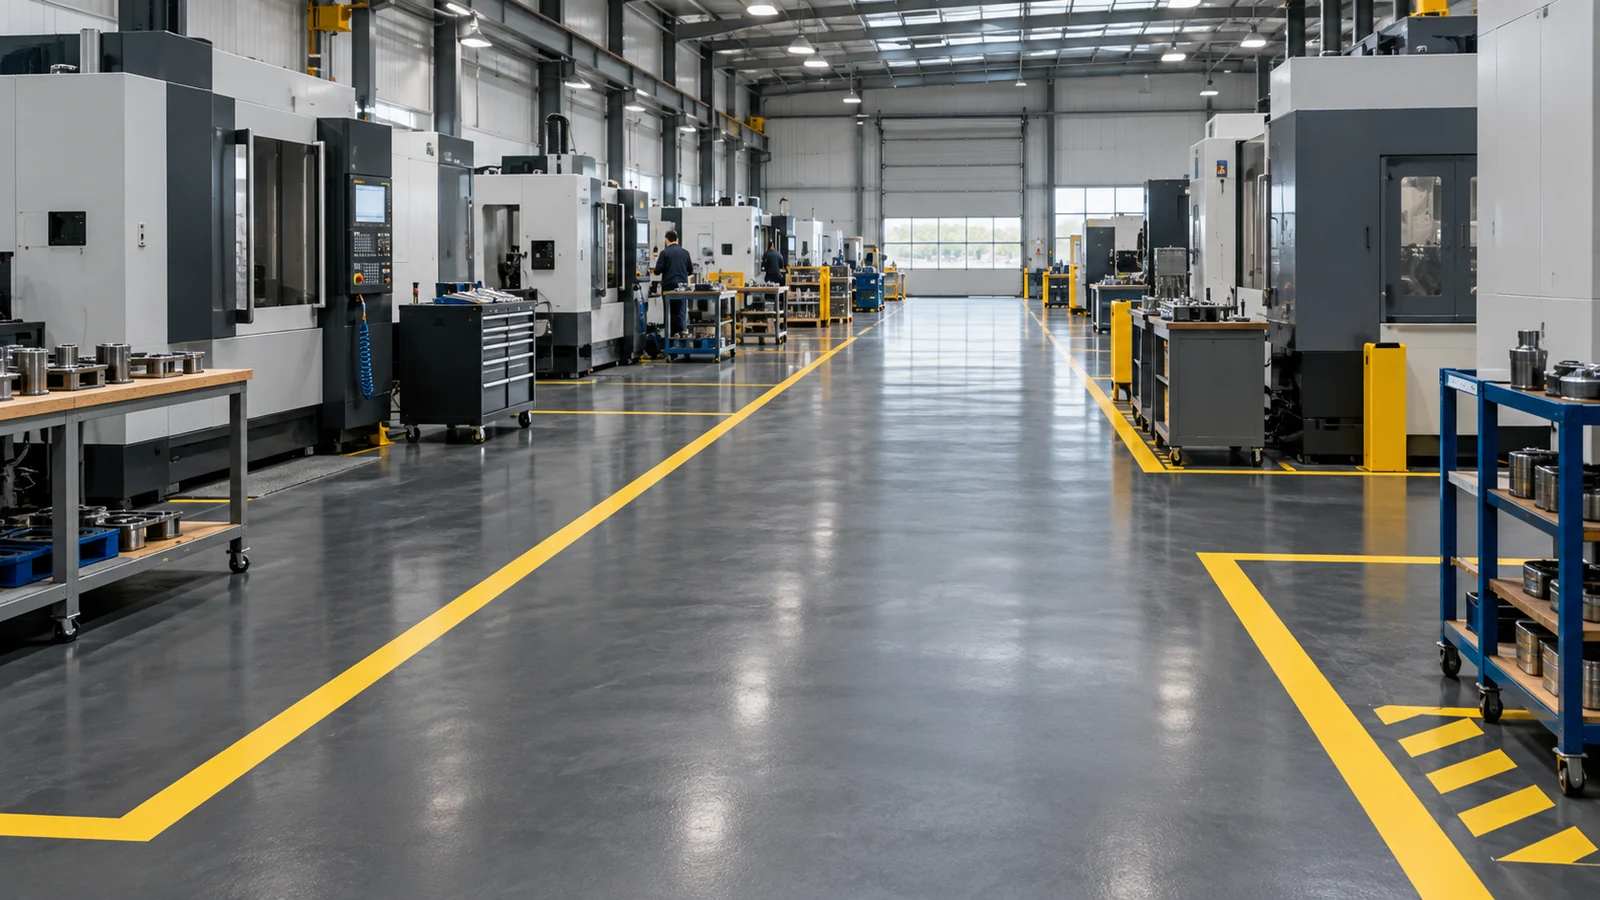
Un atelier industriel met son sol à rude épreuve : huiles et graisses qui tombent des machines, chutes d’outils, vibrations, passage d’engins et parfois projections de produits agressifs. Dans cet environnement, un sol en résine époxy d’atelier apporte une surface résistante, étanche et facile à nettoyer, à condition d’être choisi selon les contraintes réelles du site. La réussite ne tient pas au seul produit appliqué, mais à la cohérence de l’ensemble, depuis la préparation de la dalle jusqu’aux détails de finition.
Le sol d’un atelier industriel en résine époxy se choisit selon la nature des agressions (huiles, chocs, produits chimiques), l’intensité du trafic, l’état du support et les besoins de nettoyage. Le bon système associe une résistance mécanique adaptée, une bonne tenue chimique et une texture calée sur le compromis entre adhérence et facilité d’entretien.
Ce qu’un atelier exige de son sol
Le sol d’un atelier n’est pas un simple revêtement décoratif : c’est un outil de production à part entière, sur lequel repose toute l’activité. Il doit rester praticable et sûr malgré les liquides, propre malgré les salissures grasses, et intact malgré les chocs répétés. Une dalle béton brute ne remplit aucune de ces fonctions durablement : elle absorbe les huiles, se tache, génère de la poussière et se dégrade là où les efforts se concentrent. En scellant la surface, un revêtement en résine époxy stoppe cette dégradation et transforme un sol subi en un sol maîtrisé. Les liquides restent en surface, où on les nettoie avant qu’ils ne pénètrent, la poussière disparaît et la dalle elle-même vieillit moins vite. Pour situer les différentes familles de solutions selon l’activité, la page consacrée au revêtement de sol industriel en résine époxy donne une vue d’ensemble utile avant d’entrer dans le détail d’un projet d’atelier.
Chaque atelier possède néanmoins ses propres exigences, et c’est là que se joue la réussite. Un atelier de mécanique lourde, un espace d’usinage, une zone de maintenance et un local de conditionnement ne subissent pas les mêmes agressions. Les huiles de coupe, les graisses, les liquides de refroidissement, les solvants de nettoyage et les chocs d’outils peuvent se cumuler ou dominer selon les postes. Le cahier des charges doit donc décrire chaque zone, ses opérations et ses incidents récurrents, puis relier ces données au choix du système. Cette lecture du terrain, souvent enrichie par les remontées des opérateurs, révèle des contraintes qu’un plan ne montre jamais : un poste où stagne le liquide de coupe, un passage constamment heurté par un chariot, une zone où les vibrations d’une presse sollicitent le raccord entre le sol et la machine.
Cette exigence de précision distingue nettement un atelier des locaux moins sollicités. Un revêtement performant au milieu d’une travée ne compense jamais un raccord fragile au pied d’une machine ou autour d’une évacuation, points par lesquels les liquides s’infiltrent et amorcent un décollement invisible. La conception doit donc raisonner en système de sol complet, depuis le support jusqu’aux relevés en plinthe, aux seuils et aux caniveaux. Anticiper les évolutions du site compte tout autant : l’arrivée d’une machine plus lourde, le changement d’un produit de nettoyage ou l’intensification du trafic peut rendre un sol rapidement inadapté. Identifier en amont les secteurs où une marge technique est pertinente évite d’avoir à tout reprendre lorsque l’activité évolue.
Résister aux huiles, aux chocs et aux charges
Les trois grandes familles d’agressions d’un atelier appellent des réponses distinctes, qu’un bon système doit concilier. Les traiter séparément aide à comprendre pourquoi un revêtement générique, choisi sans analyse, déçoit presque toujours dans un environnement industriel exigeant. La finition idéale au centre d’un local ne vaut rien si elle cède autour d’une machine ou au premier déversement de solvant.
Huiles, graisses et agressions chimiques
Les huiles et les graisses sont l’ennemi numéro un d’un sol d’atelier : elles pénètrent une dalle poreuse, la tachent durablement et rendent la surface glissante. Un revêtement en résine époxy, non poreux, empêche cette absorption et se nettoie facilement, à condition que sa formulation résiste aux produits réellement présents. Parler de « résistance chimique » sans nommer les agents ne suffit pas : un tableau de compatibilité se lit toujours avec la concentration, la température et la durée de contact prévues. Les solvants de nettoyage, les liquides de coupe et les éventuels acides ou bases utilisés sur le site doivent être recensés. Un contact accidentel vite essuyé n’exerce pas la même contrainte qu’une flaque de solvant qui stagne chaque jour au même endroit, et cette distinction oriente le choix du système autant que la nature des produits.
Chocs, vibrations et charges mécaniques
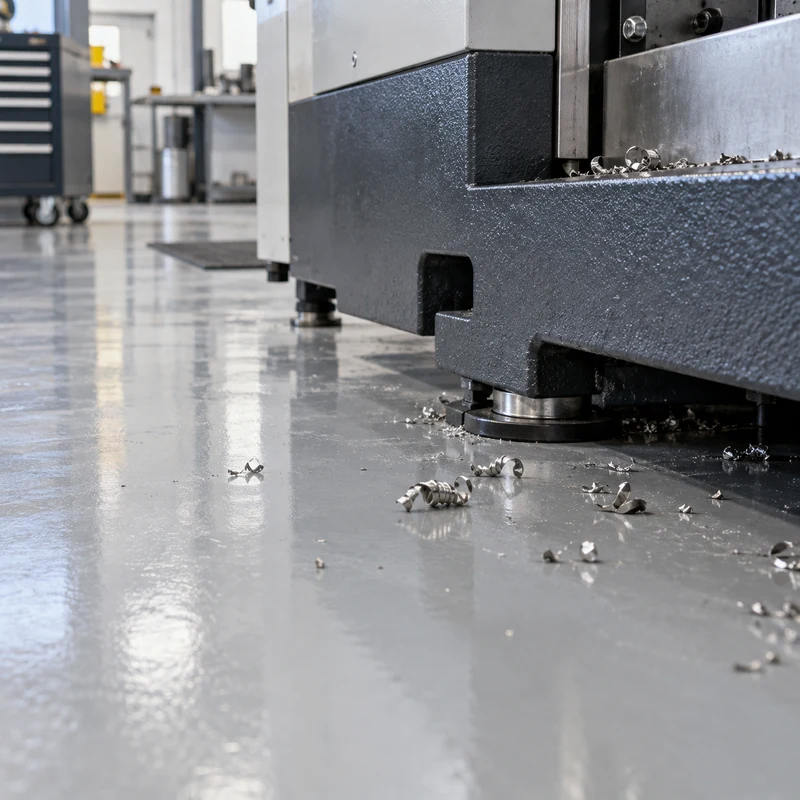
La chute d’outils, le roulage des chariots, le poids des machines et les vibrations des équipements sollicitent le sol de manière très différente d’un simple trafic piéton. Les impacts ponctuels réclament une couche capable d’absorber l’énergie sans se fissurer, tandis que les charges permanentes des machines exigent une bonne résistance à la compression. Sur les sollicitations les plus fortes, une microchape époxy chargée constitue une famille à étudier, car son épaisseur et sa charge minérale encaissent mieux les efforts qu’un système mince. Les vibrations méritent une attention spécifique : elles travaillent les raccords entre le sol et les pieds de machine, où un défaut de conception crée une rupture progressive. Là encore, le dimensionnement se décide après observation des amplitudes et de leur fréquence, sans extrapolation hasardeuse.
Quelle épaisseur et quelle finition pour un atelier ?
Il n’existe pas de réponse unique, mais un éventail de systèmes à affecter selon le niveau de contrainte de chaque zone. Multiplier les finitions sans nécessité complique la maintenance et la formation des équipes ; en retenir trop peu expose à sous-dimensionner les secteurs les plus sollicités. Le bon équilibre consiste à choisir un nombre limité de systèmes clairement affectés, avec des transitions placées sur des limites logiques comme un seuil ou un changement d’activité. Le tableau ci-dessous propose une orientation indicative selon les zones d’un atelier.
| Zone d’atelier | Contrainte dominante | Réponse du sol |
|---|---|---|
| Usinage et mécanique | Huiles et copeaux | Surface étanche et nettoyable |
| Zone de presses | Chocs et vibrations | Système épais et raccords soignés |
| Circulation d’engins | Roulage et rotations | Résistance mécanique renforcée |
| Maintenance et lavage | Solvants et eau | Compatibilité chimique et adhérence |
Le choix de la texture accompagne celui de l’épaisseur. Une surface lisse se nettoie aisément mais devient glissante sous l’huile, tandis qu’une texture antidérapante améliore la sécurité au prix d’un entretien plus exigeant. Les critères à réunir dans un atelier se résument ainsi :
- une résistance mécanique calée sur les charges et les chocs réels ;
- une compatibilité vérifiée avec les huiles et solvants du site ;
- une texture équilibrant adhérence et facilité de nettoyage ;
- des raccords soignés autour des machines et des évacuations ;
- une teinte facilitant le repérage des fuites et l’éclairage du poste.
Une zone témoin sécurise utilement les choix lorsqu’un atelier présente une contrainte particulière. Elle permet d’observer l’aspect, la texture, le nettoyage et le comportement du sol sous les sollicitations réelles avant un déploiement étendu, à partir de critères d’acceptation définis à l’avance pour éviter une appréciation purement esthétique. Cette démarche se révèle précieuse lors d’une rénovation par phases ou lorsqu’un site souhaite harmoniser plusieurs ateliers construits à des époques différentes. Elle évite de figer un choix sur la seule foi d’une fiche technique, en confrontant le système envisagé au matériel de nettoyage, aux chaussures des opérateurs et aux produits effectivement manipulés sur le poste.
Sécurité, propreté et repérage des postes
Un sol d’atelier bien pensé sert aussi la sécurité et l’organisation. La couleur du revêtement, même sans porter seule une information réglementaire, aide à structurer l’espace : délimiter les zones de travail, matérialiser les allées, signaler les emplacements des machines ou les stockages temporaires. Une teinte claire améliore la luminosité du local et facilite la détection d’une fuite d’huile avant qu’elle ne s’étende, ce qui participe directement à la prévention des glissades. L’éclairage joue de concert avec la teinte : une lumière insuffisante ou des reflets excessifs masquent les résidus, même sur une surface claire, et un simple ajustement de l’ambiance lumineuse améliore le contrôle visuel du poste.
La propreté, enfin, n’est pas qu’une affaire d’apparence dans un atelier : elle conditionne la sécurité et la qualité du travail. Un sol qui retient les graisses devient glissant et dangereux, tandis qu’une surface facile à nettoyer se maintient sans effort excessif. Le protocole d’entretien doit rester compatible avec la finition : une texture rugueuse réclame un matériel capable d’atteindre les creux, alors qu’une brosse inadaptée use prématurément certains reliefs. Traiter immédiatement un déversement, plutôt que de le laisser s’incruster, prolonge la vie du revêtement et maintient un poste de travail sûr. Cette discipline quotidienne, simple à instaurer, pèse autant que le choix technique initial dans la durée de vie réelle du sol.
La gestion des liquides mérite enfin une réflexion à part entière dans un atelier. Les pentes et les évacuations conduisent les huiles, les eaux de lavage et les liquides de refroidissement vers les points de collecte, sans les laisser stagner autour des machines ni gagner les zones voisines. Une résine ne transforme pas à elle seule une dalle plane en surface drainante : la correction de géométrie doit être étudiée et intégrée au chantier, en cohérence avec le réseau d’évacuation existant. Les caniveaux et siphons imposent des raccords précis, car une évacuation qui bouge sous le trafic ou un chant métallique mal préparé crée une rupture à l’interface. Traiter ces détails périphériques avec autant de soin que la partie courante conditionne, en pratique, la tenue de l’ensemble.
Préparer le support et poser sans arrêter l’atelier
La performance d’un sol d’atelier se joue en grande partie avant l’application, dans la préparation du support. Une résine, aussi performante soit-elle, n’adhère durablement qu’à une dalle saine, propre et correctement ouverte : une bonne préparation du sol béton élimine les couches faibles, les anciennes pollutions grasses et traite les fissures avant la pose. Dans un atelier déjà pollué par des années d’huile, cette étape est déterminante, car une préparation bâclée condamne le meilleur des systèmes à se décoller. Le diagnostic vérifie aussi l’humidité du support et l’état des joints, deux paramètres qui conditionnent le comportement du revêtement dans le temps.
L’organisation du chantier compte tout autant, car un atelier s’arrête rarement de bon cœur. Une méthode claire limite l’immobilisation et sécurise le résultat :
- Diagnostiquer la dalle et recenser les produits présents sur chaque poste.
- Dégraisser et préparer mécaniquement le support en profondeur.
- Réparer les fissures, épaufrures et raccords autour des machines.
- Appliquer le système retenu, zone par zone, selon un phasage compatible avec la production.
- Respecter les temps de durcissement avant remise en service progressive.
Les temps de durcissement ne se compriment pas pour tenir un planning irréaliste : ils viennent des fiches du système et dépendent des conditions réelles de température et d’humidité. La remise en service se fait par étapes, en distinguant le passage des personnes, le redémarrage des machines et le roulage des engins chargés. Un calendrier simple précise ce qui est permis à chaque phase, ce qui évite qu’un équipement lourd ne sollicite trop tôt un revêtement encore fragile. Cette rigueur en fin de chantier protège l’investissement au moment précis où le sol achève de durcir.
Entretenir un sol d’atelier dans la durée
Un sol d’atelier bien choisi conserve ses qualités grâce à un entretien défini dès la réception. Le principe est simple : entretenir régulièrement plutôt que de laisser s’installer les dégradations. Un nettoyage courant avec un matériel qui atteint réellement la texture, des produits compatibles avec la résine et le traitement immédiat des déversements suffisent à préserver l’essentiel. Augmenter la concentration des détergents pour « mieux nettoyer » est contre-productif : cela laisse des résidus et sollicite inutilement la finition. Former l’équipe de nettoyage à la finition posée est un détail qui compte, car un sol texturé et un sol lisse ne s’entretiennent pas de la même manière, et une méthode inadaptée use un relief ou laisse s’incruster les salissures.
La surveillance périodique complète l’entretien courant. Repérer tôt un impact, une rayure profonde, un joint qui s’ouvre ou un décollement autour d’un pied de machine permet une réparation locale rapide, avant que les liquides ne s’infiltrent sous le revêtement et n’étendent la dégradation hors de vue. Les réparations se préparent comme de petits chantiers : on isole la zone, on ouvre le défaut jusqu’au matériau sain et l’on emploie des produits compatibles avec le système existant. Cette logique de maintenance préventive transforme l’entretien en gestion anticipée du revêtement, bien moins coûteuse qu’une succession de réparations d’urgence. Un dossier de sol, conservé après le chantier, permet enfin de retrouver la composition exacte du système lors de tout changement de procédé ou de produit de nettoyage.
Questions fréquentes sur les sols d’atelier en résine
Ces réponses synthétisent les questions les plus fréquentes lors de la définition d’un projet d’atelier. Elles restent générales et doivent se confronter aux produits, aux charges et à l’état du support propres à chaque site.
La résine résiste-t-elle aux huiles et aux solvants ?
Oui, à condition de choisir une formulation adaptée aux produits réellement présents. Un revêtement en résine époxy est étanche et non poreux, ce qui empêche l’absorption des huiles. Pour les solvants agressifs, la compatibilité doit être vérifiée selon la concentration, la température et la durée de contact.
Quelle solution pour un atelier déjà taché d’huile ?
La clé est la préparation. Un dégraissage et une préparation mécanique en profondeur éliminent les huiles incrustées et rouvrent le support, condition d’une adhérence durable. Sans cette étape, même un excellent système se décolle ; avec elle, une dalle ancienne et polluée peut retrouver un sol sain. La qualité du dégraissage se vérifie avant l’application, car une huile résiduelle invisible suffit à compromettre l’adhérence sur toute une zone. Sur les sols très anciens, plusieurs passages peuvent être nécessaires avant d’obtenir un support réellement sain.
Faut-il un sol antidérapant dans un atelier ?
Cela dépend des zones. Là où l’huile ou l’eau rendent le sol glissant, une texture antidérapante améliore nettement la sécurité des opérateurs. Ailleurs, une surface plus lisse facilite le nettoyage. Le niveau d’adhérence se définit poste par poste, en fonction des contaminants présents et des déplacements réels.
Peut-on garder l’atelier en activité pendant les travaux ?
En général oui, en travaillant par zones et en phasant l’intervention. On isole une partie, on la traite en respectant les temps de durcissement, puis on la rend au fur et à mesure. Le diagnostic préalable évite les mauvaises surprises qui désorganisent le planning.
Le bon sol d’atelier résulte d’une analyse précise des agressions et des usages, pas d’une solution standard. Une visite préalable, associant ceux qui connaissent la production, la maintenance et le nettoyage, révèle les contraintes ponctuelles et permet de dimensionner le système poste par poste, puis d’organiser un chantier qui respecte l’activité du site. Cette étude prévoit également les échantillons, les détails autour des machines et le découpage des phases, afin que le revêtement livré corresponde exactement aux contraintes de l’atelier et tienne dans la durée sans reprise prématurée.